| MOQ: | 1 |
| Prezzo: | USD2000-USD10000/SET |
| Imballaggio standard: | Con film e cartone regolari |
| Periodo di consegna: | 15 giorni dopo il deposito |
| Metodo di pagamento: | T/T |
| Capacità di fornitura: | 500 set/mese |
Linea automatica di preparazione superficiale pre-brasatura
Per radiatori scaldasalviette e gruppi di tubi in acciaio
![]()
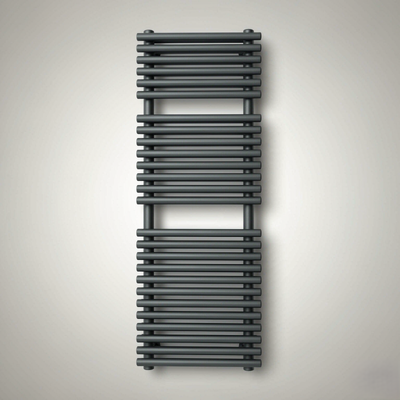
Radiatore scaldasalviette, modello 1200 × 500 mm — il prodotto lavorato su questa linea
Si tratta di una linea automatica completa di preparazione superficiale per radiatori scaldasalviette in acciaio, installata a monte del forno di brasatura. Rimuove olio, ruggine e incrostazioni dagli elementi in acciaio (collettori e tubi) prima che venga applicata la pasta per brasatura e che il radiatore venga brasato.
A differenza di una linea di verniciatura a polvere, questo sistema non esegue alcuna verniciatura. Il suo scopo è quello di fornire una superficie chimicamente pulita, completamente asciutta e priva di cloruri, in modo che il metallo d'apporto per brasatura bagni completamente il metallo di base e il giunto sia privo di porosità.
Decisione chiave di progettazione: gli elementi vengono trattati prima dell'assemblaggio
La linea lavora i singoli elementi (2 collettori semiovali + 26 tubi tondi per radiatore) anziché il radiatore assemblato. Ciò comporta tre vantaggi:
·Linea molto più corta: la sezione trasversale del tunnel è determinata da un elemento, non da un insieme di 1200 mm;
·Maggiore efficienza di pulizia: le soluzioni raggiungono ogni superficie, compreso l'interno dei profili cavi;
·Tempi di permanenza flessibili: i tubi (ruggine leggera) e i collettori (ruggine da moderata a forte) possono ricevere tempi di trattamento diversi nella stessa linea.
Configurazione tipica della linea
Linea di immersione del cestello del paranco automatico. Gli elementi vengono caricati in piano nei cestelli e un paranco sopraelevato programmabile trasferisce ciascun cestello attraverso la sequenza del serbatoio, assegnando a ciascun cestello il proprio tempo di sosta in ogni fase.
I dati sottostanti si riferiscono al progetto di riferimento (100 radiatori/ora). Ogni valore è progettato su ordinazione.
|
Parametro |
Specifica |
|
Prodotto |
Radiatore scaldasalviette, modello 1200×500 mm (altre dimensioni su richiesta) |
|
Pezzo |
Elementi in acciaio: collettori semiovali 40×30 mm, tubi tondi Ø25 mm |
|
Materiale |
Acciaio S235JR, spessore parete 2,0 mm |
|
Massimo. lunghezza dell'elemento |
1.800 mm |
|
Elementi per radiatore |
2 collettori + 26 tubi = 28 pezzi (+ 4 tappi terminali) |
|
Peso per radiatore |
19,6 chilogrammi |
|
Capacità |
100 radiatori/ora = 200 collettori + 2.600 tubi = 2.800 elementi/ora |
|
Produttività dell'acciaio |
ca. 1,96 t/ora |
|
Tipo di linea |
Linea di immersione automatica del cestello del paranco |
|
Dimensioni interne del serbatoio |
ca. 2.200 × 1.100 × 800 mm (ca. 1,6 m³ di soluzione) |
|
Capacità del cestello |
10 radiatori per cestello (280 elementi, circa 196 kg) |
|
Fonte di riscaldamento |
Elettrico o gas naturale (entrambe le opzioni disponibili) |
|
Potenza installata |
ca. 200 kW (completamente elettrico) / ca. 105 kW + 12 m³/h gas metano |
|
Voltaggio |
Progettato per trifase 400 V / 50 Hz (altri standard su richiesta) |
|
Controllare |
PLC + HMI touchscreen, sequenziamento automatico del sollevamento, memorizzazione ricette |
|
Materiale del serbatoio |
PP/FRP per stadi acidi; acciaio inossidabile per fasi alcaline |
|
Scambiatore di calore |
PTFE o grafite per acido cloridrico; acciaio inossidabile per acido fosforico |
|
Scarico |
Aspirazione nebbie acide con scrubber |
|
Effluente |
Stazione di neutralizzazione (fornita o predisposta dal cliente) |
![]()
Flusso del processo: sgrassaggio → risciacquo → decapaggio → risciacquo → neutralizzazione → risciacquo DI → asciugatura → brasatura
|
# |
Palcoscenico |
Metodo |
Temperatura |
Tempo di sosta |
Scopo |
|
1 |
Sgrassaggio |
Immersione |
40–60 °C |
3–5 minuti |
Rimuove olio di disegno, grasso e sporco di officina |
|
2 |
Risciacquare 1 |
Immersione |
Ambiente |
1 minuto |
Rimuove i residui alcalini prima della fase acida |
|
3 |
Decapaggio |
Immersione |
25–40 °C |
3–8 minuti |
Scioglie la ruggine e le incrostazioni; pausa impostata per tipo di elemento |
|
4 |
Risciacquare 2 |
Immersione, controcorrente |
Ambiente |
1 minuto |
Rimuove i residui acidi |
|
5 |
Neutralizzante |
Immersione |
40 °C |
1–2 minuti |
Risciacquo leggermente alcalino; rimuove i residui di cloruro, previene la ruggine superficiale |
|
6 |
Risciacquo finale DI |
Immersione |
Ambiente |
1 minuto |
Acqua deionizzata; conducibilità monitorata online |
|
7 |
Gocciolamento + lama d'aria |
Ventilatore |
Ambiente |
2–3 minuti |
Rimuove l'acqua sfusa; riduce l'energia di asciugatura di ca. 30% |
|
8 |
Essiccazione |
Forno ad aria calda |
100–130 °C |
10-15 minuti |
Asciugatura completa: nel forno di brasatura non deve entrare acqua |
Dopo la linea: viene applicata immediatamente la pasta per brasatura, quindi l'insieme entra nel forno di brasatura.
·L'olio rimasto sulla superficie blocca la bagnatura del metallo d'apporto: lo sgrassaggio non è facoltativo;
·I residui di cloruro del decapaggio cloridrico devono essere completamente rimossi, altrimenti il giunto risulterà difettoso;
·L'acqua intrappolata all'interno dei tubi o dei collettori si trasforma in vapore all'interno del forno di brasatura e provoca porosità: ecco perché le zone di gocciolamento e l'asciugatura completa sono progettate e non aggiunte in un secondo momento;
·L'acciaio nudo può arrugginirsi rapidamente nel giro di poche ore, quindi l'asciugatura deve essere completa e la pasta deve essere applicata subito dopo la linea.
|
|
|
Ripartizione degli elementi | Cestino con inclinazione
Suddivisione degli elementi (modello 1200×500)
|
Elemento |
Specifica |
Quantità per radiatore |
Peso unitario |
|
Collettore |
Semiovale 40×30 mm, lunghezza 1.200 mm (fino a 1.800 mm) |
2 |
2,25 chilogrammi |
|
Tubo |
Tondo Ø25 mm, lunghezza 470 mm, disposto 5 / 9 / 12 |
26 |
0,58 chilogrammi |
|
Tappo terminale |
Ø10×24 mm |
4 |
— |
|
Totale |
Acciaio S235JR, 2,0 mm |
28+4 |
19,6 chilogrammi |
Design del cestino e del rack
·Gli elementi vengono adagiati in cestini, non appesi verticalmente. A 1.800 mm un serbatoio verticale dovrebbe essere profondo circa 2,4 m; un cestino piatto necessita solo di circa 0,8 m.
·I cestelli sostengono gli elementi con un angolo di circa 10–15° in modo che la soluzione entri e defluisca completamente dai profili cavi.
·È possibile aggiungere l'oscillazione e la circolazione del serbatoio per rinnovare la soluzione all'interno dei collettori: questo è ciò che effettivamente rimuove la ruggine dall'interno, non un tempo di immersione più lungo.
·A diversi cestelli è possibile assegnare tempi di permanenza diversi dal programma di sollevamento, in modo che tubi e collettori vengano trattati esattamente per il tempo necessario.
![]()
Linea di immersione cestelli con paranco automatico - sequenza vasche con paranco sopraelevato e forno di essiccazione finale
Principi di layout applicati
·Flusso di materiale unidirezionale: carico da un lato, scarico dall'altro, senza tornare indietro;
·Le zone di isolamento tra gli stadi chimici prevengono la contaminazione incrociata: l'alcalino trasportato nel serbatoio dell'acido lo neutralizza, l'acido trasportato nel serbatoio di risciacquo provoca ruggine superficiale;
·Risciacquo in controcorrente: l'acqua fresca entra durante il risciacquo finale e trabocca all'indietro, riducendo il consumo di acqua a circa 0,8–1,5 m³/h;
·Disponibili disposizioni diritte, a U o a L per adattarsi alla superficie disponibile;
·Accesso per la manutenzione, passerelle in FRP e porte di ispezione progettate in ogni serbatoio.
Utilità richieste (progetto di riferimento)
|
Utilità |
Requisito |
|
Energia elettrica |
ca. 200 kW installati (completamente elettrico) o ca. 105 kW con essiccatoio a gas |
|
Gas naturale |
ca. 12 m³/h (opzione forno di essiccazione a gas) |
|
Trucco dell'acqua |
0,8–1,5 m³/h, risciacquo in controcorrente |
|
Acqua deionizzata |
ca. 0,3 m³/h per il risciacquo finale |
|
Aria compressa |
6–8 bar, solo strumentazione (la lama d'aria utilizza un ventilatore, non aria compressa) |
|
Scarico |
Aspirazione nebbie acide allo scrubber |
|
Effluente |
Neutralizzazione del liquido di decapaggio esausto e dell'acqua di risciacquo |
|
Altezza libera |
ca. Minimo 4,5 m per la linea di sollevamento |
![]()
Elementi in acciaio prima e dopo il trattamento di pre-brasatura: rimozione della ruggine, metallo lucido esposto
|
Aspetto |
Risultato |
|
Condizioni superficiali |
Privo di olio, ruggine, scaglie di laminazione e residui di cloruro |
|
Cavità interne |
Raggiunto e drenato secondo la progettazione: inclinazione del cestello più circolazione opzionale |
|
Essiccazione |
Completare; nessuna acqua intrappolata entra nel forno di brasatura |
|
Controllo del risciacquo finale |
Monitoraggio online della conducibilità con limite di allarme |
|
Flessibilità |
Tempi di permanenza separati per tubi e collettori; regolabile in base al livello di ruggine in entrata |
|
Chimica |
Funziona con i prodotti chimici forniti localmente dal cliente o con prodotti chimici CoatTech equivalenti |
|
Articolo |
Dettaglio |
|
Cliente |
Un produttore leader di tubi e profilati in acciaio in Algeria |
|
Industria |
Produzione tubi in acciaio, produzione radiatori scaldasalviette |
|
Posizione |
Boudouau, Algeria |
|
Applicazione |
Preparazione della superficie di collettori e tubi prima della brasatura |
|
Capacità |
100 radiatori all'ora |
|
Ambito |
Progettazione del processo, fornitura delle apparecchiature, layout, supporto alla messa in servizio |
|
Stato |
Fase di proposta ingegneristica |
Nota per la pubblicazione: confermare con il cliente prima di pubblicare il nome della propria azienda. Se l'approvazione non viene ottenuta, utilizzare la dicitura sopra.
·Trattamento degli elementi prima dell'assemblaggio, per accorciare la linea e aumentare l'efficienza della pulizia;
·Tempi di permanenza diversi per tubi leggermente arrugginiti e collettori molto arrugginiti;
·Rastrelliere o cestelli che consentono alla soluzione di raggiungere e drenare dall'interno dei profili cavi;
·Monitoraggio della conducibilità del risciacquo finale con un limite definito, prima dell'applicazione della pasta per brasatura;
·Mantenuta nell'offerta l'opzione immersione per la fase di decapaggio.
|
Vantaggio |
Descrizione |
|
Prima il processo, poi l'attrezzatura |
Ridimensioniamo la linea in base alla chimica e al livello di ruggine, non da un catalogo |
|
Costruzione resistente alla corrosione |
Serbatoi in PP/FRP e scambiatori di calore in PTFE o grafite per acido cloridrico; SUS304 / SUS316 per stadi alcalini e fosforici |
|
Progettazione di asciugatura completa |
Lama d'aria soffia prima dell'essiccatore, riducendo l'energia di asciugatura di circa il 30% |
|
Qualità di risciacquo tracciabile |
Risciacquo in controcorrente con monitoraggio in linea della conducibilità nel risciacquo finale |
|
Controllo della linea flessibile |
Tempi di permanenza programmati dal paranco per cestello: ricette diverse per elementi o livelli di ruggine diversi |
|
Compatibile con la chimica locale |
Progettato per funzionare con prodotti chimici già disponibili sul mercato del cliente |
|
Opzioni energetiche |
Riscaldamento elettrico o a gas naturale, quotati fianco a fianco in modo da poter confrontare i costi di esercizio |
|
Esperienza di esportazione |
Progetti realizzati in Africa, Medio Oriente, Europa e Asia; Disponibili documentazione CE e fascicoli tecnici in lingua francese |
|
Termini di pagamento |
Accettate lettere di credito irrevocabili per progetti africani |
Lo stesso concetto di linea viene utilizzato per qualsiasi assemblaggio in acciaio brasato, saldato o rivestito che necessiti preventivamente di una superficie chimicamente pulita:
·Radiatori scaldasalviette e radiatori per riscaldamento: collettori, tubi e collettori prima della brasatura;
·Assemblaggi di tubi in acciaio: strutture di mobili, scambiatori di calore, batterie di condensatori;
·Componenti automobilistici e HVAC: assemblaggi di tubi e collettori prima della brasatura;
·Fabbricazioni generali in acciaio: come fase di pretrattamento prima della verniciatura a polvere o a liquido.
D: Si tratta di una linea di verniciatura a polvere?
No. È una linea di preparazione superficiale pre-brasatura. Pulisce e asciuga gli elementi in acciaio; non viene applicata polvere o vernice. Se hai bisogno anche di una linea di verniciatura a polvere dopo la brasatura, la progettiamo e la forniamo come linea separata.
D: Tunnel di spruzzatura o vasche ad immersione: cosa consigliate?
Per questa applicazione si consiglia l'immersione. La forte ruggine sui collettori richiede minuti di contatto e l'interno dei profili cavi deve essere bagnato: lo spray non può fare nessuna delle due operazioni in modo affidabile. Possiamo citare una versione spray per confronto.
D: Per immersione si intende l'immersione elettrolitica?
No. Intendiamo semplice immersione chimica senza corrente elettrica. L'immersione elettrolitica richiede un raddrizzatore ed elettrodi, costa molto di più e non la consigliamo come progetto di base.
D: Tubi e collettori possono avere tempi di trattamento diversi?
SÌ. Questa è una caratteristica standard di una linea di sollevamento: il programma assegna un tempo di sosta a ciascun cestello, in modo che tubi e collettori vengano trattati esattamente per il tempo necessario.
D: Come si evita che la ruggine rimanga all'interno dei collettori?
I cestelli mantengono gli elementi inclinati in modo che la soluzione entri e dreni, inoltre offriamo la circolazione del serbatoio e l'oscillazione del cestello per rinnovare la soluzione all'interno del profilo. L’immersione più lunga da sola non risolve il problema.
D: Quale acido dovremmo usare: cloridrico o fosforico?
Entrambi funzionano. Con l'acido cloridrico i serbatoi devono essere in PP o FRP e gli scambiatori di calore in PTFE o grafite - acciaio inossidabile non possono essere utilizzati. L'acido fosforico permette l'adesione delle vasche in acciaio inox e lascia una leggera pellicola antiruggine. Citeremo in base alle tue preferenze.
D: Di quali utenze ha bisogno la linea?
Per il progetto di riferimento: circa 200 kW di potenza installata (o circa 105 kW con un essiccatore a gas più circa 12 m³/h di gas naturale), 0,8–1,5 m³/h di acqua di reintegro, acqua deionizzata per il risciacquo finale, aria compressa a 6–8 bar per la strumentazione ed estrazione della nebbia acida con uno scrubber.
D: La linea può funzionare con prodotti chimici che già acquistiamo localmente?
SÌ. Progettiamo la linea attorno ai tuoi prodotti e parametri esistenti. Se preferisci, possiamo anche fornire prodotti chimici equivalenti.
D: Fornite lo scrubber dei fumi e la neutralizzazione degli effluenti?
Entrambi sono disponibili. Li forniremo se necessario, oppure progetteremo i punti di connessione e lasceremo che il tuo appaltatore locale li costruisca, a seconda delle tue preferenze.
D: Qual è il tempo di consegna?
Solitamente 8-14 settimane dall'ordine alla consegna, a seconda della configurazione, più installazione e messa in servizio. Dichiareremo un programma fisso con il preventivo.
D: Fornite installazione e formazione?
SÌ. Forniamo supervisione dell'installazione, messa in servizio e formazione degli operatori e possiamo fornire un preventivo come articolo separato o incluso nel pacchetto.
![]()
![]()